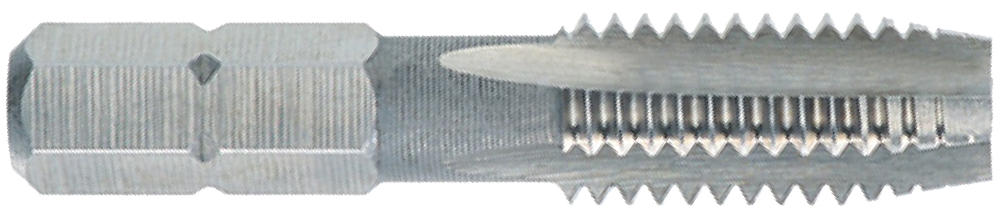
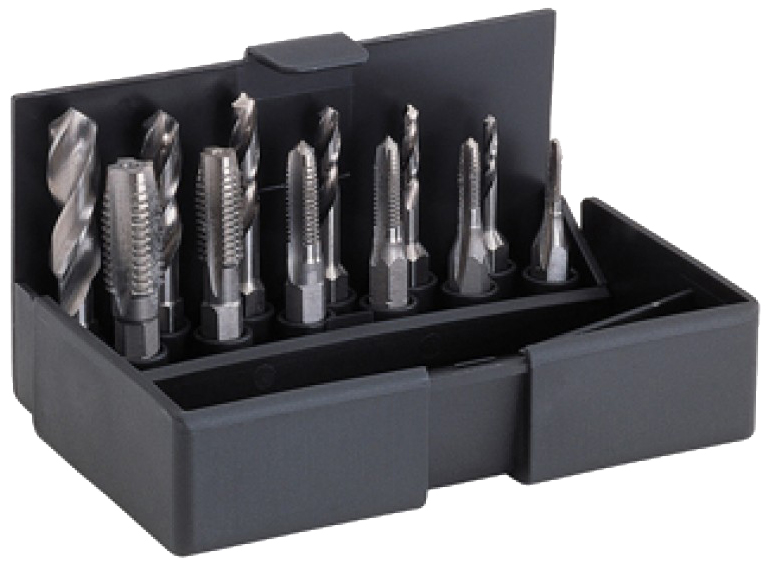
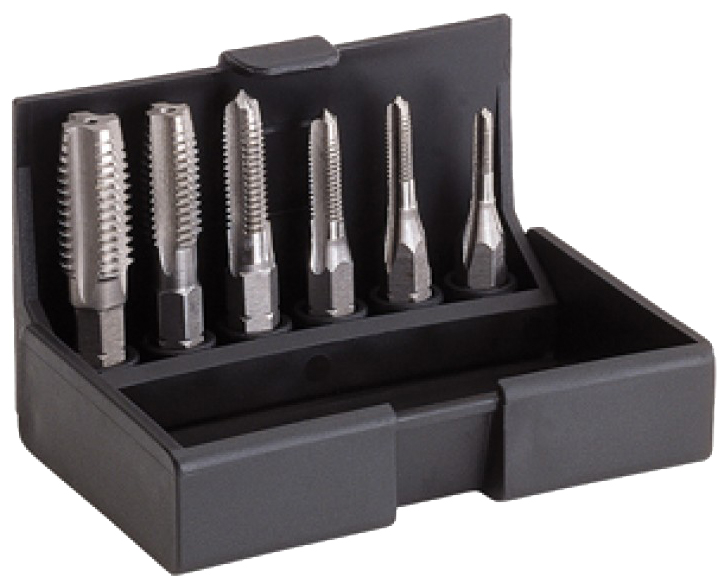
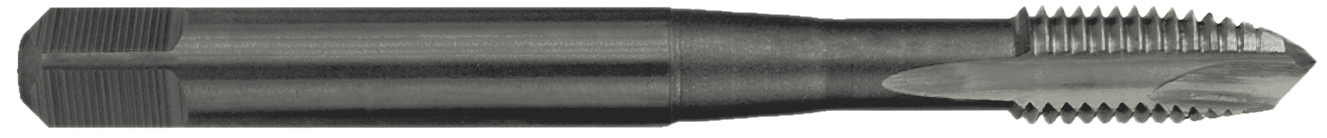
Maschinengewindebohrer aus kobaltlegiertem und vaporisiertem Hochleistungsschnellarbeitsstahl. Für Durchgangsgewinde, in unlegierte und legierte Stähle bis 1'000 n/mm² Festigkeit, VA-Metalle. Das Gewinde wird in einem Arbeitsgang geschnitten. Mit "vaporisieren" ist das Aufdampfen einer nicht metallischen Oxydschicht gemeint. Vaporisieren wirkt als Trennschicht und vermindert das entstehen von Kaltaufschweissungen. Bei Kaltaufschweissungen handelt es sich um Werkstückspäne, die sich auf der Flanke des Gewindebohrers aufschweissen und das gefertigte Gewinde beschädigen. Folgen von Kaltaufschweissungen sind aufgerissene und unsaubere Gewindeflanken. VAP verbessert die Haftung von Schmiermitteln an der Werkzeugoberfläche.
Nennmass
M3
M4
M5
M6
M8
M10
Steigung mm
0.5
0.7
0.8
1.0
1.25
1.5
Kernloch Ø mm
2.5
3.3
4.2
5.0
6.8
8.5
Totale Länge mm
56.0
63.0
70.0
80.0
90.0
100.0
Gew.- Länge mm
10.0
12.0
13.0
13.0
18.80
20.0
Schaft mm
3.5
4.5
6.0
6.0
8.0
10.0
Vierkant mm
2.7
3.4
4.9
4.9
6.2
8.0
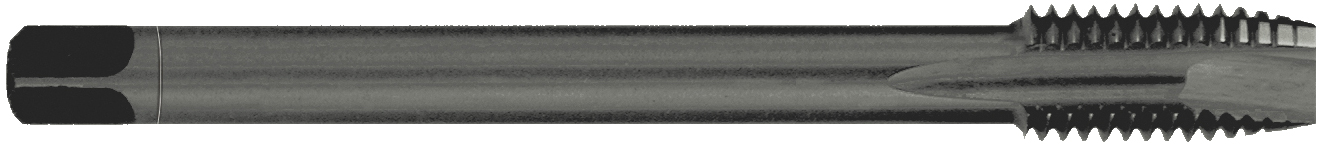
Maschinengewindebohrer aus kobaltlegiertem und vaporisiertem Hochleistungsschnellarbeitsstahl. Für Durchgangsgewinde, in unlegierte und legierte Stähle bis 1000 n/mm² Festigkeit, VA-Metalle. Das Gewinde wird in einem Arbeitsgang geschnitten. Mit "vaporisieren" ist das Aufdampfen einer nicht metallischen Oxydschicht gemeint. Vaporisieren wirkt als Trennschicht und vermindert das entstehen von Kaltaufschweissungen. Bei Kaltaufschweissungen handelt es sich um Werkstückspäne, die sich auf der Flanke des Gewindebohrers aufschweissen und das gefertigte Gewinde beschädigen. Folgen von Kaltaufschweissungen sind aufgerissene und unsaubere Gewindeflanken. VAP verbessert die Haftung von Schmiermitteln an der Werkzeugoberfläche.
Nennmass
M4
M5
M6
M8
M10
M12
Steigung
0.7
0.8
1.0
1.25
1.5
1.75
Kernloch Ø mm
3.3
4.2
5.0
6.8
8.5
10.2
Totale Länge mm
150
150
150
150
150
200
Gew.-Länge mm
13.0
16.0
19.0
22.0
24.0
29.0
Schaft mm
2.8
3.5
4.5
6.0
7.0
9.0
Vierkant mm
--
2.1
2.7
4.9
5.5
7.0
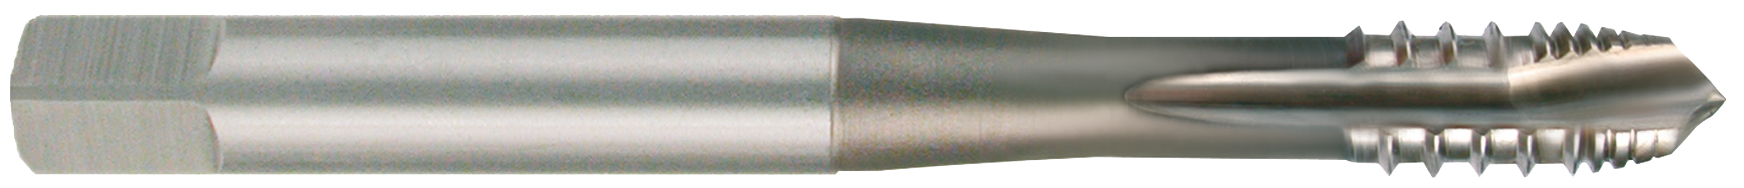
Maschinengewindebohrer aus kobaltlegiertem und vaporisiertem Hochleistungsschnellarbeitsstahl. Für Durchgangsgewinde, in unlegierte und legierte Stähle bis 1000 n/mm² Festigkeit, VA-Metalle. Das Gewinde wird in einem Arbeitsgang geschnitten. Mit "vaporisieren" ist das Aufdampfen einer nicht metallischen Oxydschicht gemeint. Vaporisieren wirkt als Trennschicht und vermindert das entstehen von Kaltaufschweissungen. Bei Kaltaufschweissungen handelt es sich um Werkstückspäne, die sich auf der Flanke des Gewindebohrers aufschweissen und das gefertigte Gewinde beschädigen. Folgen von Kaltaufschweissungen sind aufgerissene und unsaubere Gewindeflanken. VAP verbessert die Haftung von Schmiermitteln an der Werkzeugoberfläche.
Nennmass
M3
M4
M5
M6
M8
M10
M12
Steigung mm
0.5
0.7
0.8
1.0
1.25
1.5
1.75
Kernloch Ø mm
2.5
3.3
4.2
5.0
6.8
8.5
10.2
Totale Länge mm
56.0
63.0
70.0
80.0
90.0
100.0
110.0
Gew.- Länge mm
11.0
13.0
16.0
19.0
22.0
24.0
22.0
Schaft mm
2.2
2.8
3.5
4.5
6.0
7.0
9.0
Vierkant mm
--
2.1
2.7
3.4
4.9
5.5
7.0
Nennmass
M14
M16
M18
M20
M24
M27
M30
Steigung mm
2.0
2.0
2.5
2.5
3.0
3.0
3.5
Kernloch Ø mm
12.0
14.0
15.5
17.5
21.0
24.0
26.5
Totale Länge mm
110.0
110.0
125.0
140.0
160.0
160.0
180.0
Gew.- Länge mm
25.0
28.0
30.0
30.0
32.0
36.0
40.0
Schaft mm
11.0
12.0
14.0
16.0
18.0
18.0
22.0
Vierkant mm
9.0
9.0
11.0
12.0
14.5
16.0
18.0