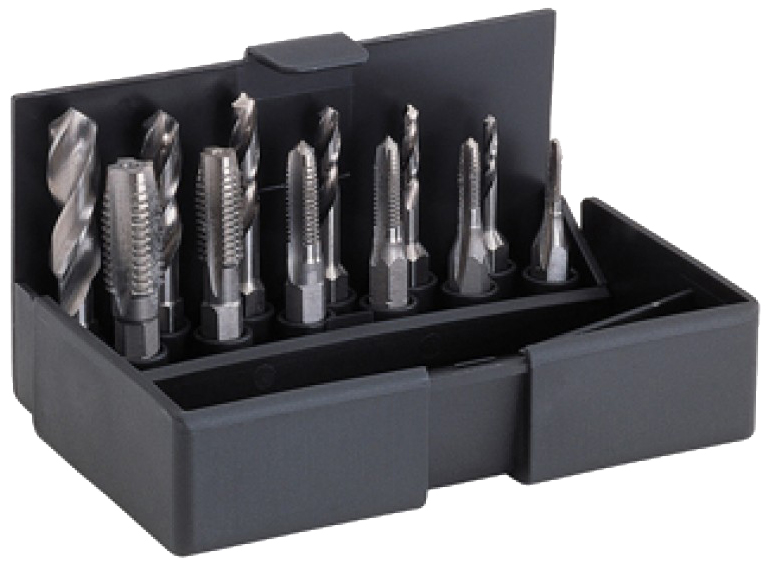
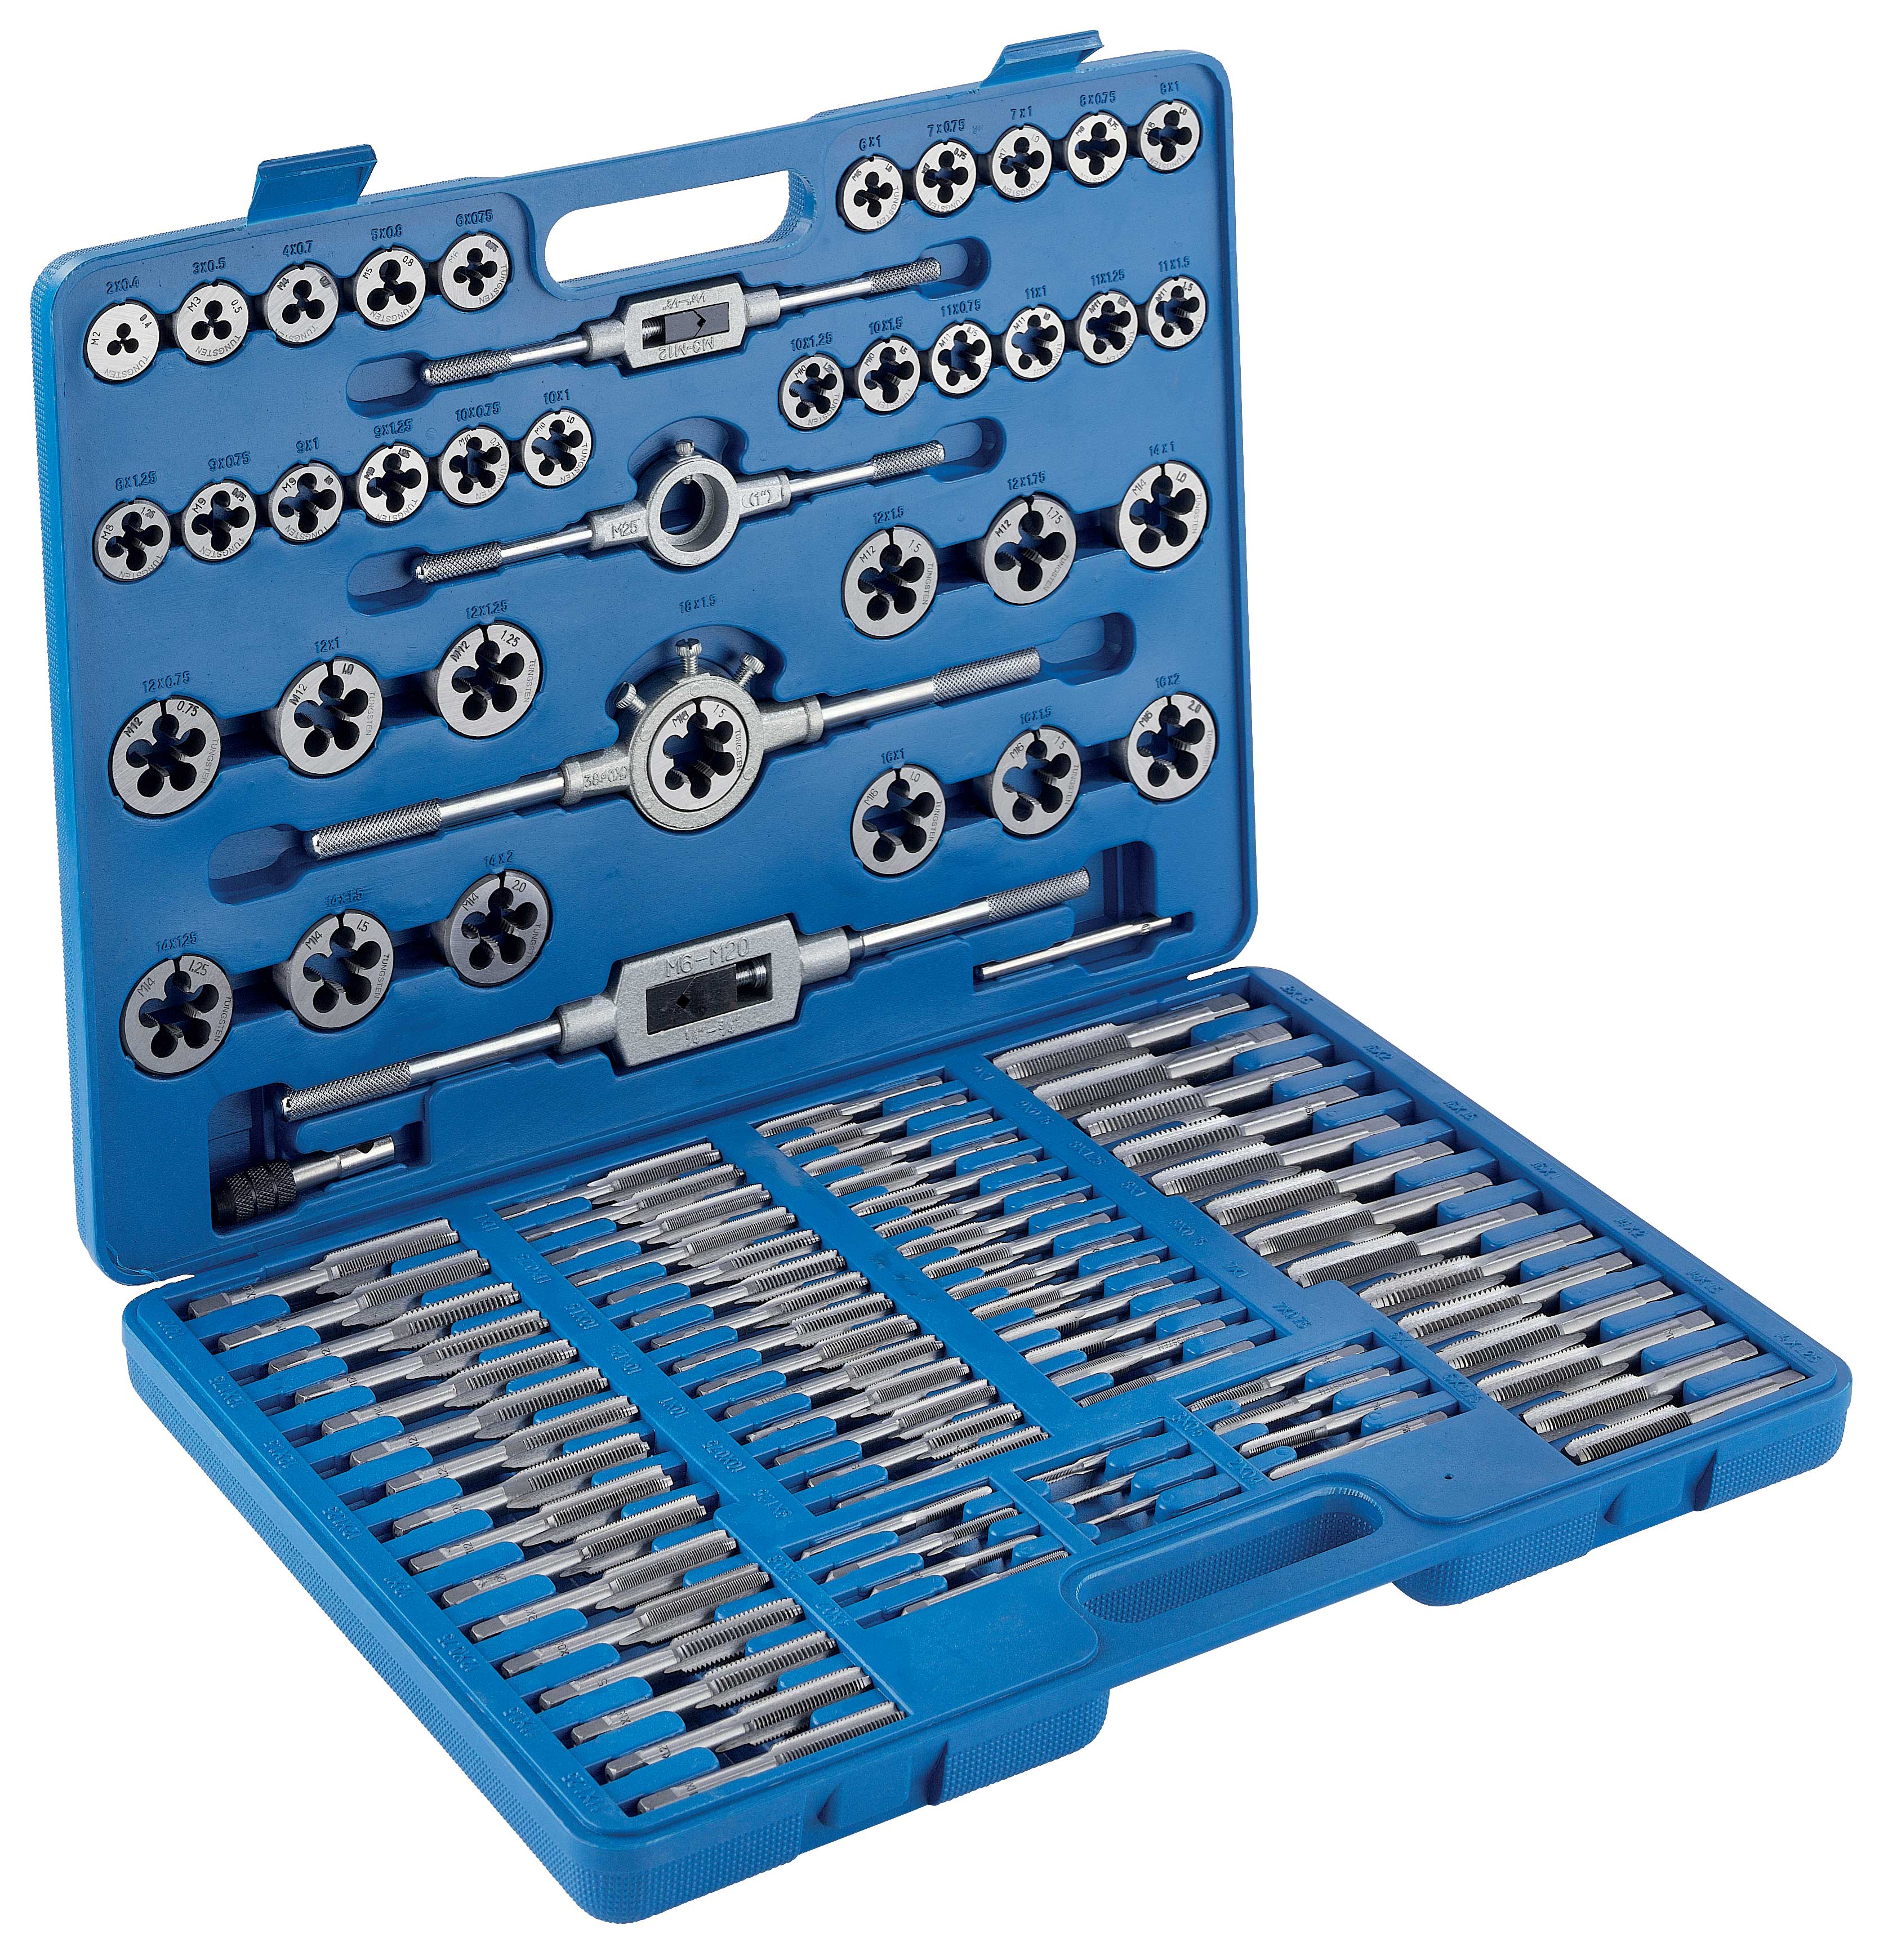
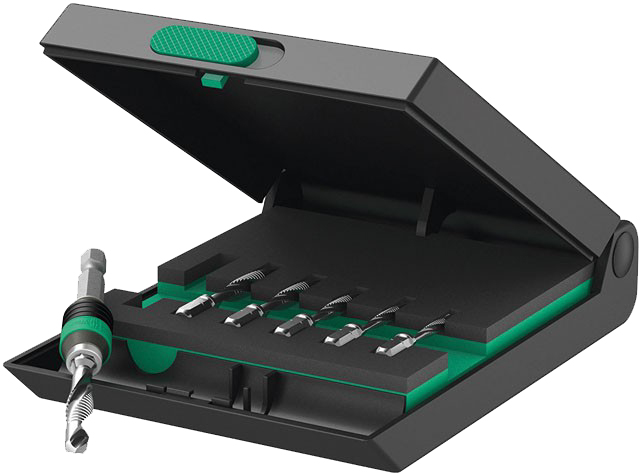
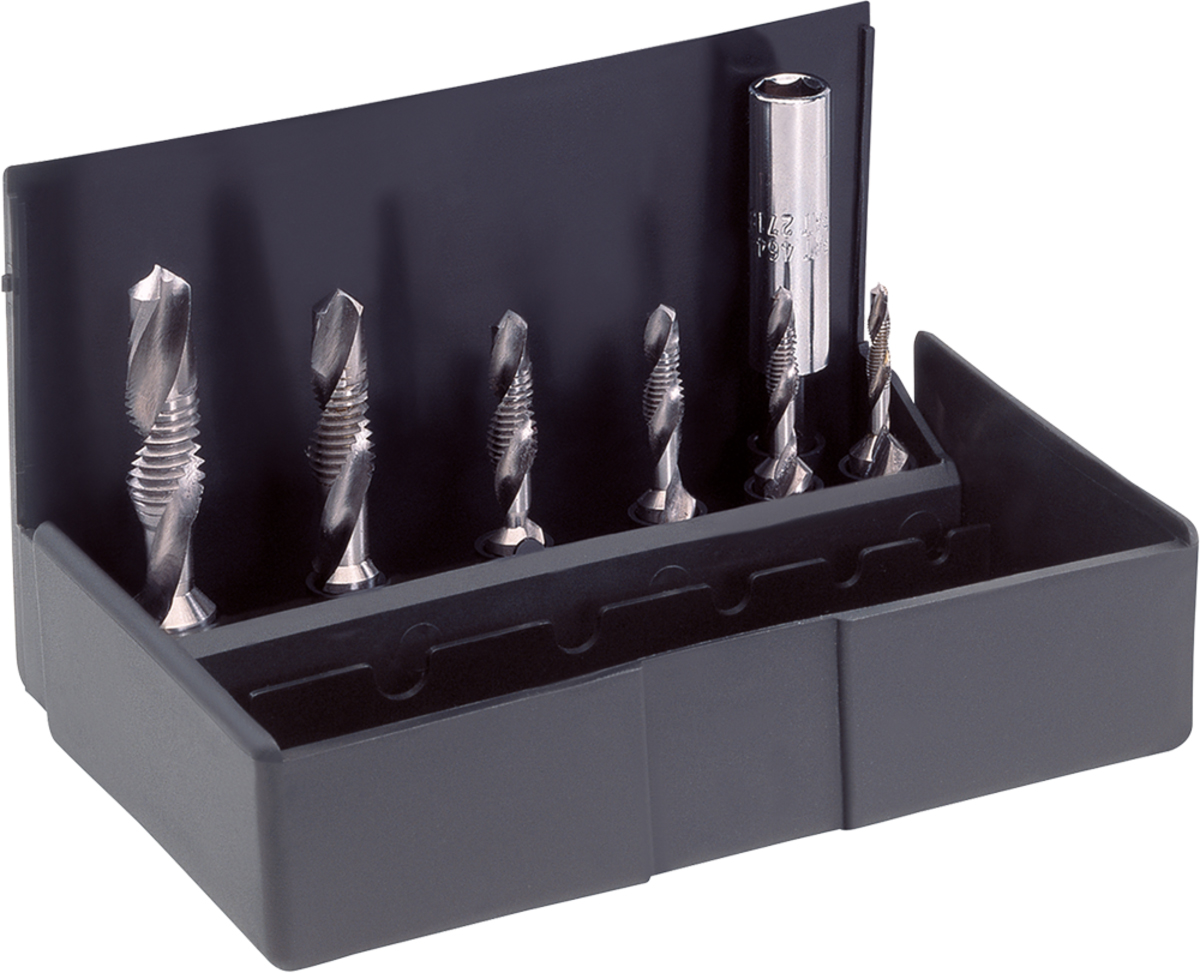
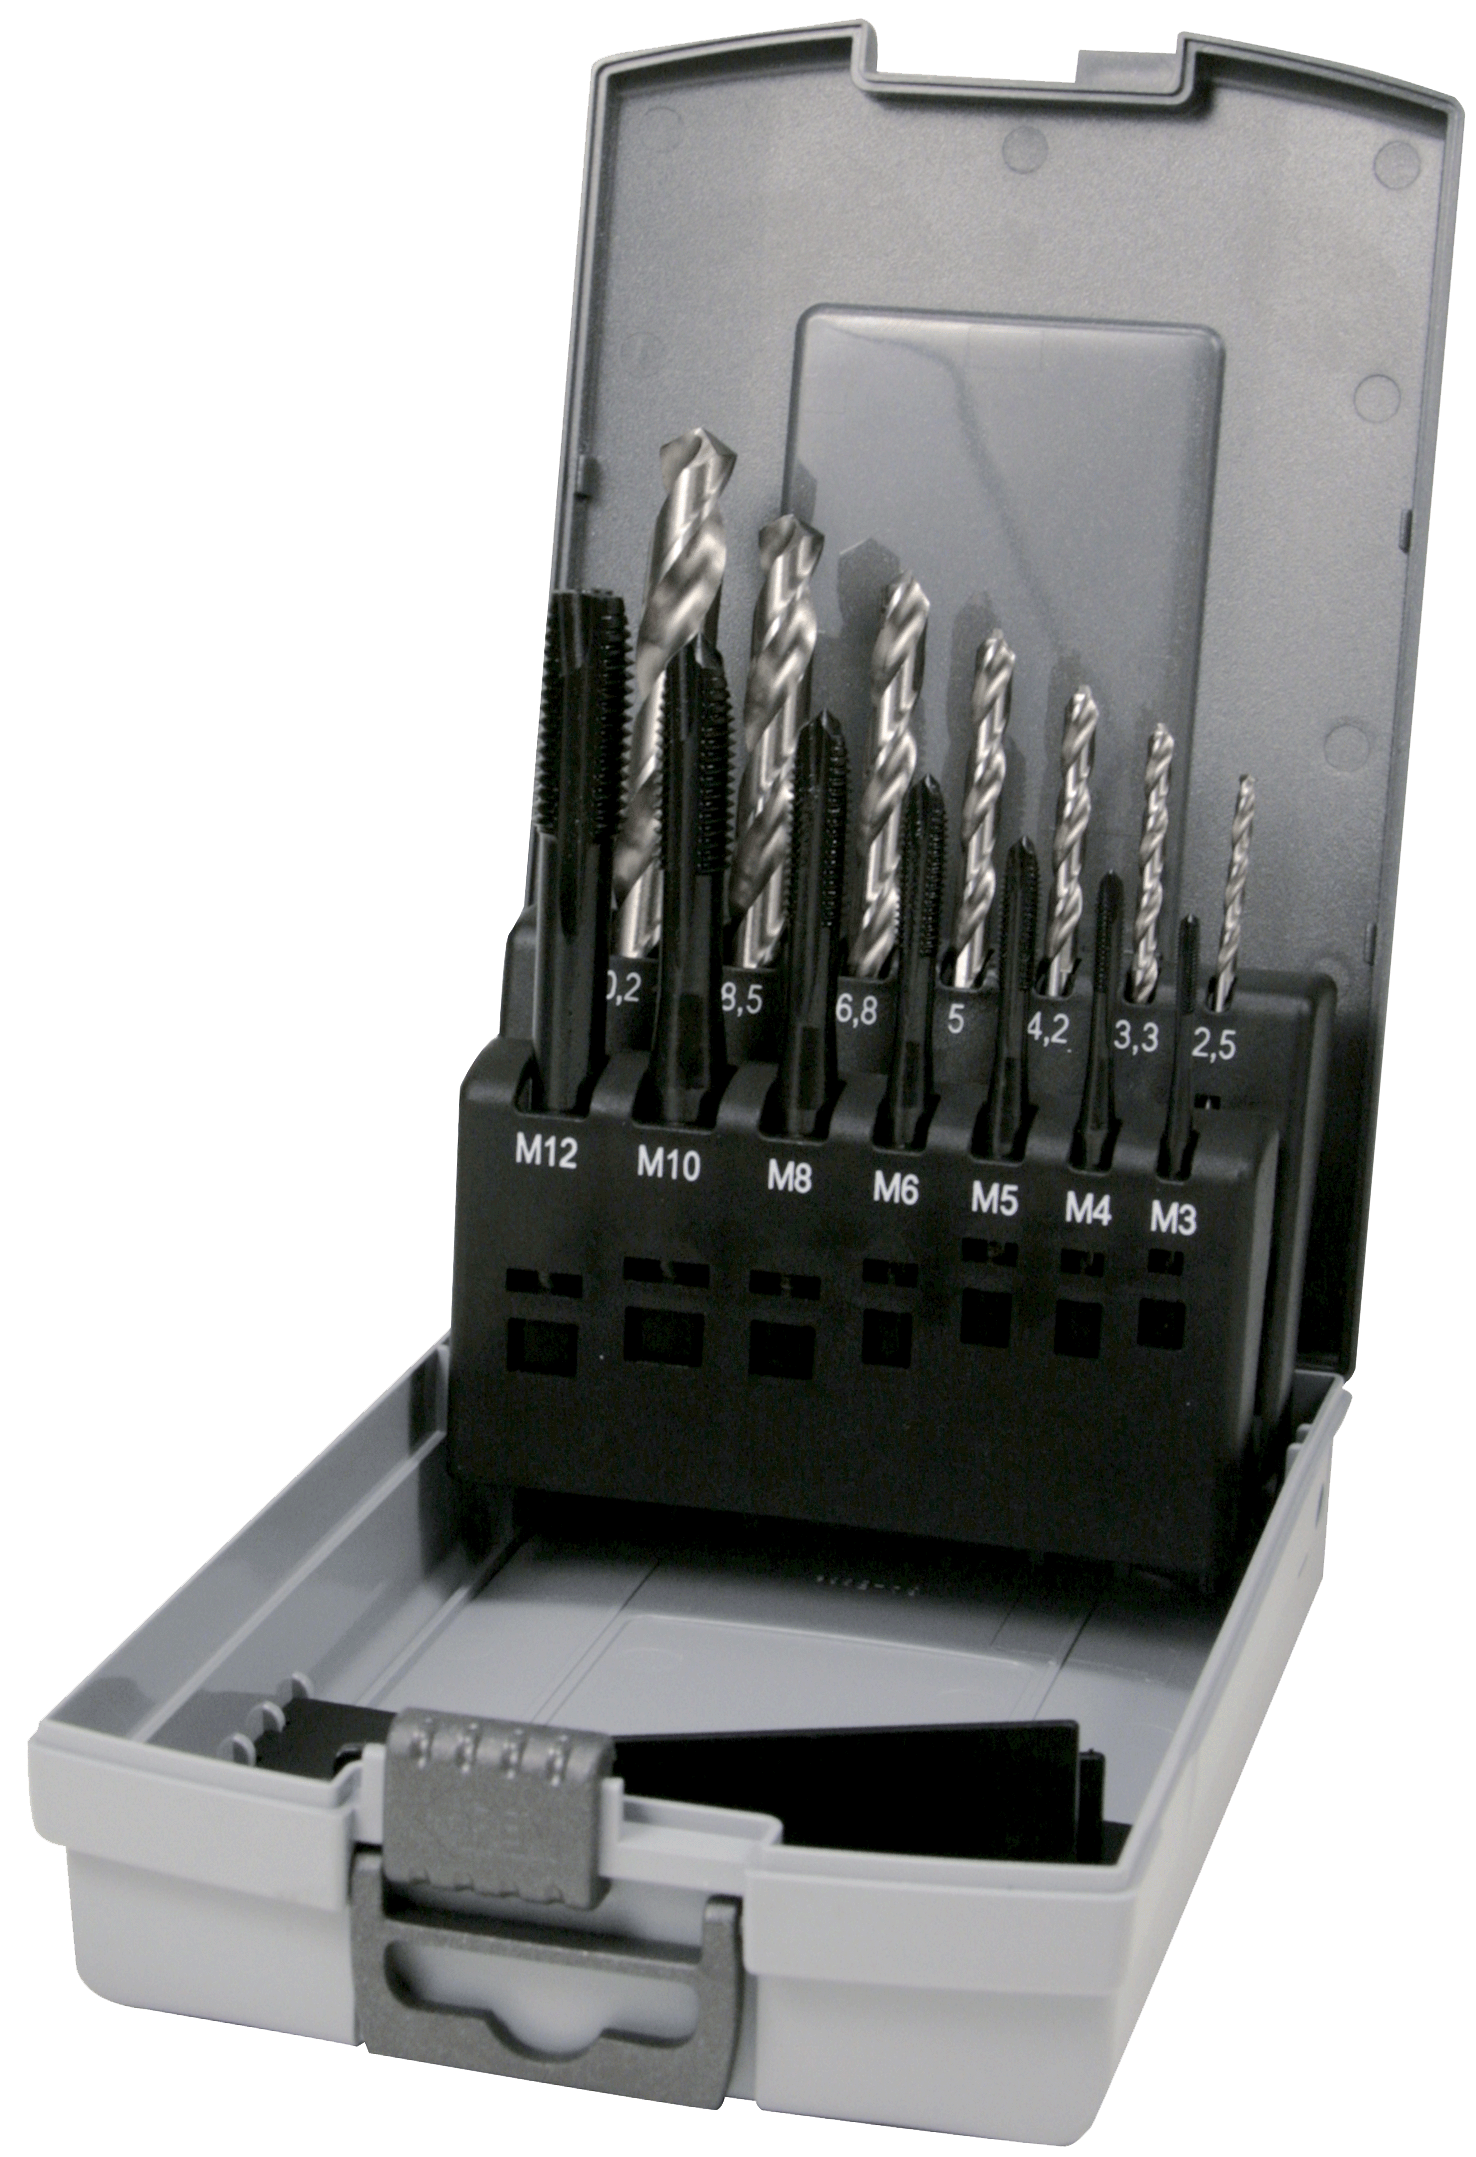
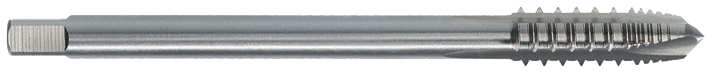
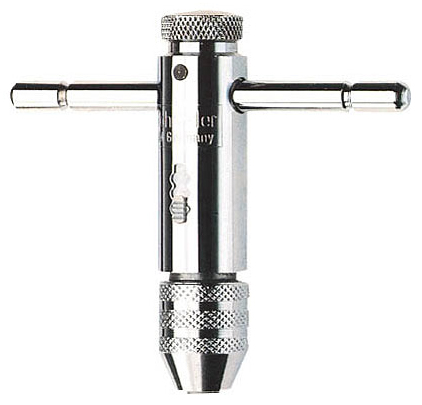
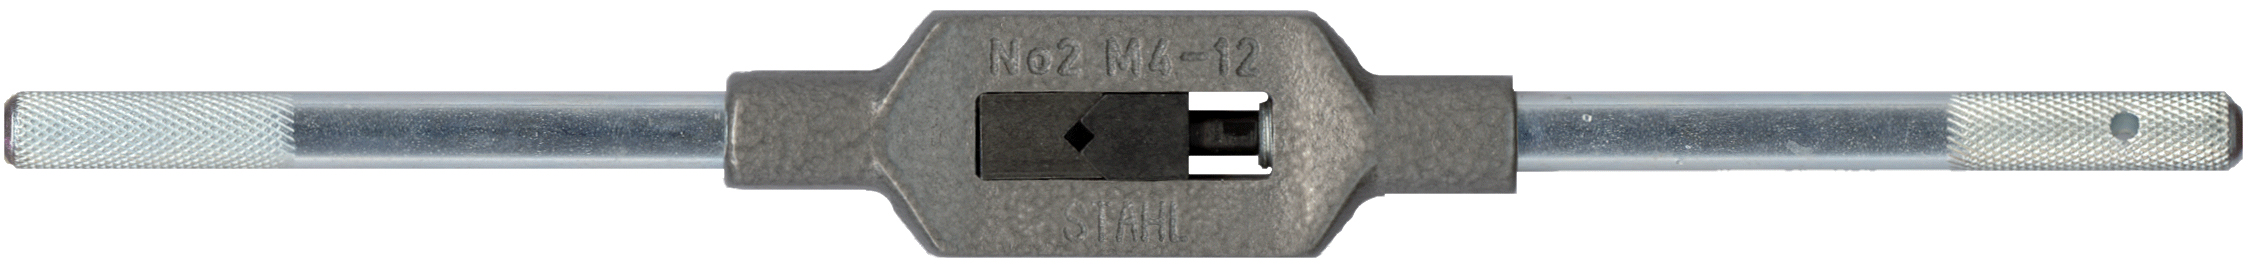
Gewindeschneid-Satz M2 - M18 metrisch, 110-teilig, Normal- und Feingewinde.
Inhalt Normalgewinde (je 1 Schneideisen + je 1 Vor- und Fertigschneider):
M2 x 0.40 mm
M3 x 0.50 mm
M4 x 0.70 mm
M5 x 0.70 mm
M6 x 1.00 mm
M7 x 1.00 mm
M8 x 1.25 mm
M9 x 1.25 mm
M10 x 1.50 mm
M11 x 1.50 mm
M12 x 1.75 mm
M14 x 2.00 mm
M16 x 2.00 mm
Inhalt Feingewinde (je 1 Schneideisen + je 1 Vor- und Fertigschneider):
MF6 x 0.75 mm
MF7 x 0.75 mm
MF8 x 0.75 mm
MF8 x 1.00 mm
MF9 x 0.75 mm
MF9 x 1.00 mm
MF10 x 0.75 mm
MF10 x 1.00 mm
MF10 x 1.25 mm
MF11 x 0.75 mm
MF11 x 1.00 mm
MF11 x 1.25 mm
MF12 x 0.75 mm
MF12 x 1.00 mm
MF12 x 1.50 mm
MF14 x 1.00 mm
MF14 x 1.50 mm
MF16 x 1.00 mm
MF16 x 1.50 mm
MF18 x 1.50 mm
Inhalt Zubehör:
1 x Schneideisenhalter Ø 25 mm
1 x Schneideisenhalter Ø 38 mm
1 x Windeisen M3 - M12
1 x Windeisen M6 - M20
1 x T-Halter für Gewindebohrer
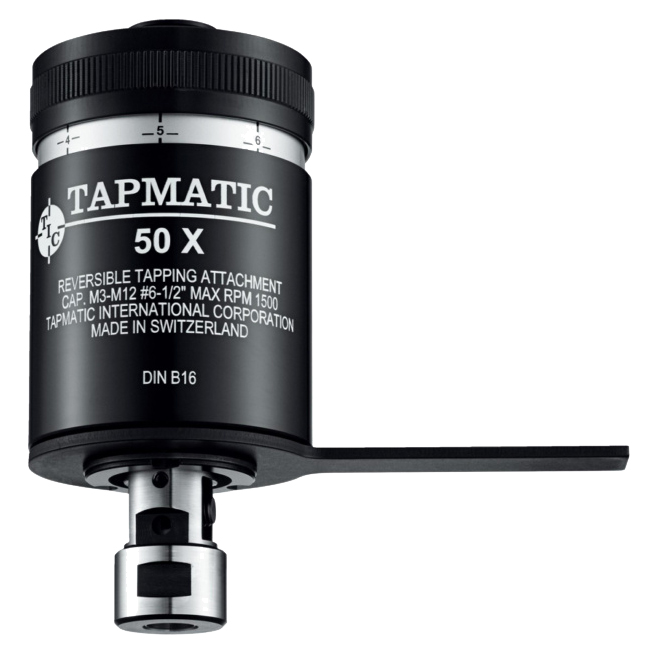
Die kompakte Bauweise, die einfache Handhabung und die Vielzahl der verfügbaren Aufspanndorne machen diese Apparate für 75% aller vorkommenden Gewindeschneidoperationen geeignet. Die federnd gelagerten Antriebselemente erlauben ein weiches und ratterfreies Arbeiten bei Tourenzahlen bis zu 2'000 U/min.
Technische Vorteile:
Einstellbare Rutschkupplung
Längenausgleich
Anschnittfederung
Rechtslauf
Mehrbereichspannzangen RF
Schnellrücklauf 1.75:1
Auswechselbare Schäfte
Anwendung:Auf allen Tisch- und Ständerbohrmaschinen, bei denen mit Handvorschub gearbeitet wird und die Drehrichtung der Spindel nicht umgekehrt werden kann.
Lieferumfang:Im Standardzubehör sind 2 Sannschlüssel, alle notwendigen Inbusschlüssel und ein Haltearm enthalten.Die notwendigen Mehrbereichspannzangen RF sowie der Einsteckkegel sind separat zu bestellen
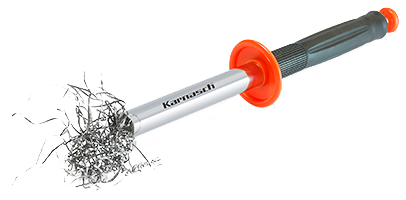
Magnetstab zur Entfernung der BohrspäneAnwendung:1. Schritt: Nehmen Sie die Metallspäne mit dem Karnasch-Magnetstab auf.2. Schritt: Lösen sie die Späne durch Ziehen des Stabs und des innenliegenden Magneten.
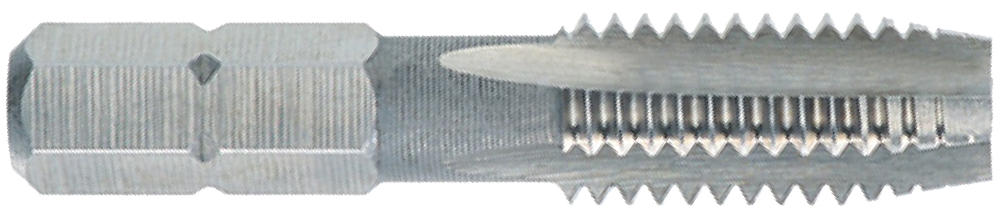
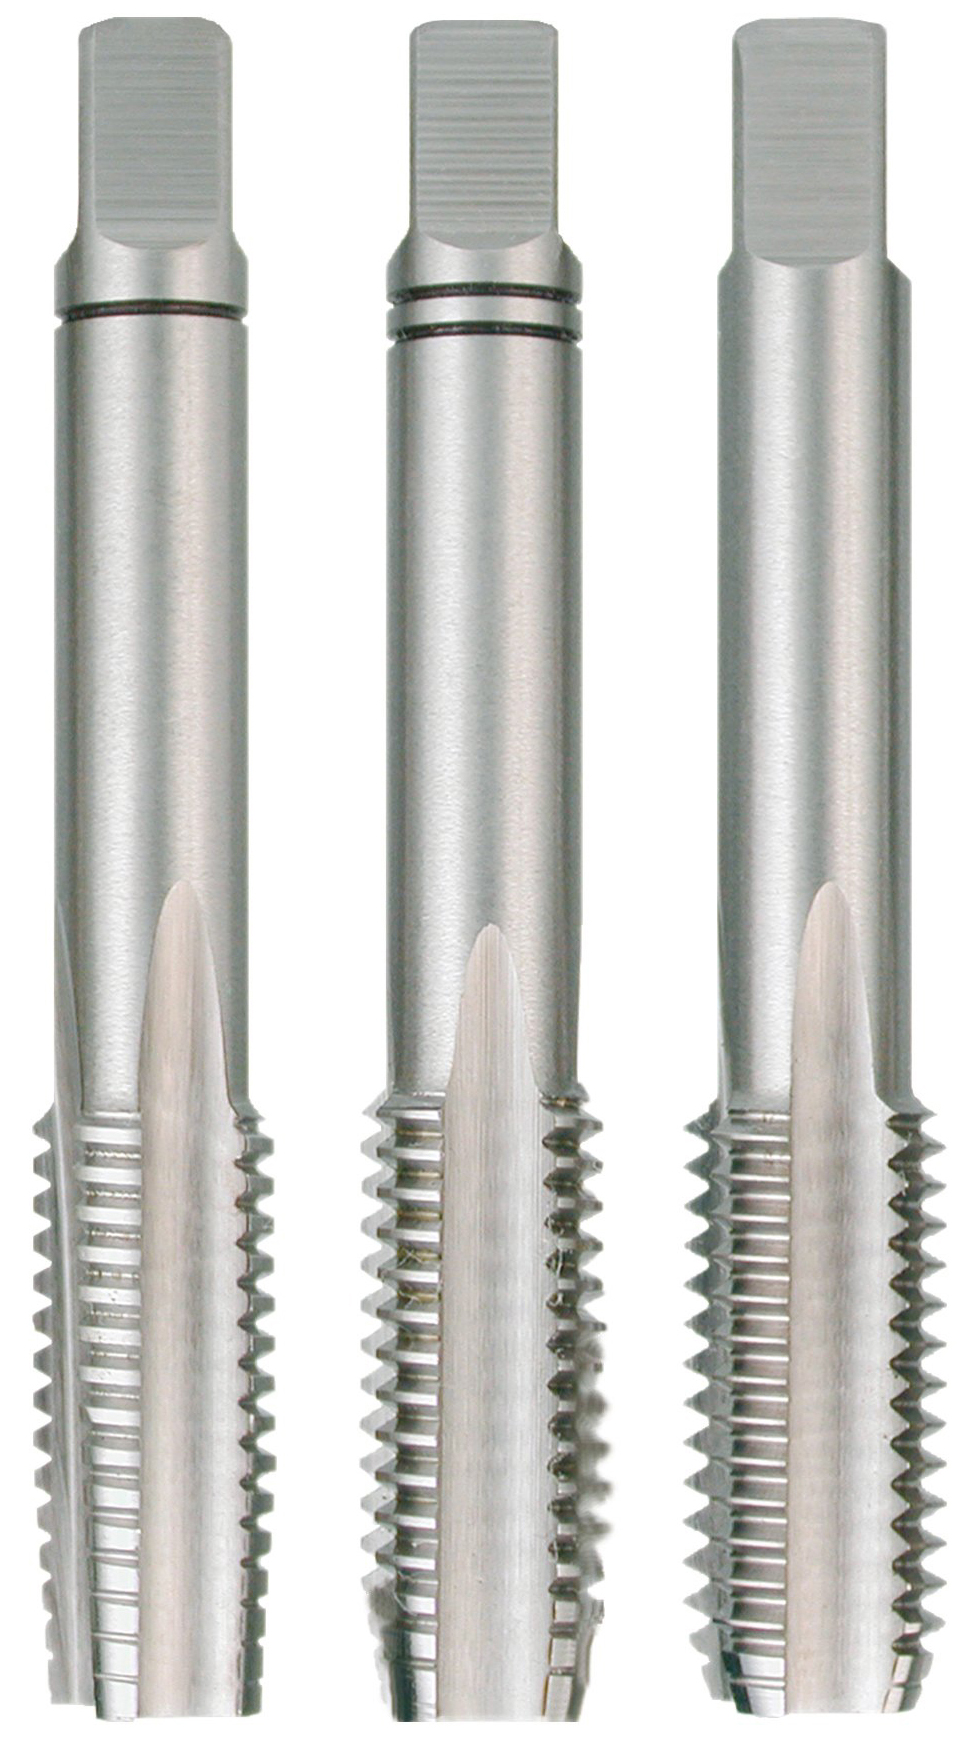
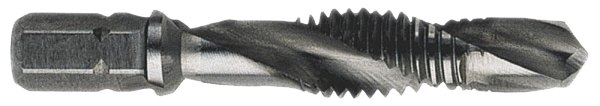
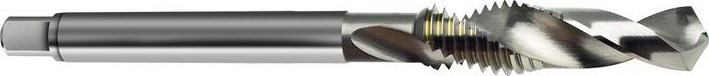
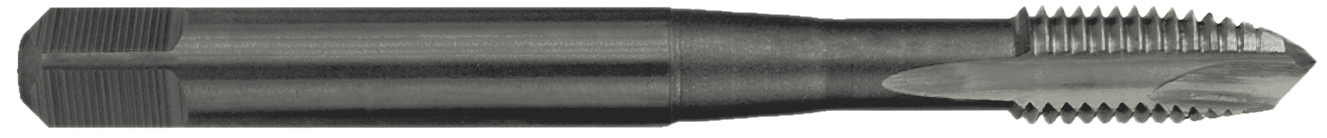
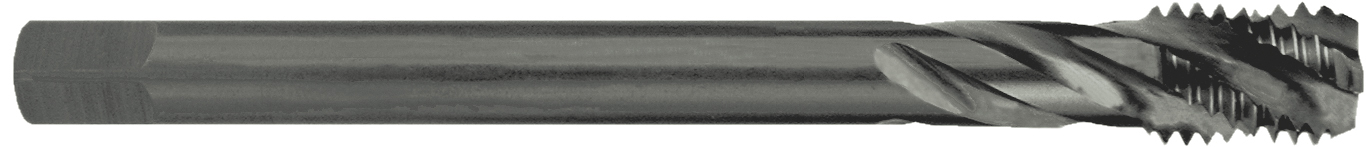
Maschinengewindebohrer aus kobaltlegiertem und vaporisiertem Hochleistungsschnellarbeitsstahl. Für Sacklochgewinde, in unlegierte und legierte Stähle bis 1000 n/mm² Festigkeit, VA-Metalle. Das Gewinde wird in einem Arbeitsgang geschnitten. Mit "vaporisieren" ist das Aufdampfen einer nicht metallischen Oxydschicht gemeint. Vaporisieren wirkt als Trennschicht und vermindert das entstehen von Kaltaufschweissungen. Bei Kaltaufschweissungen handelt es sich um Werkstückspäne, die sich auf der Flanke des Gewindebohrers aufschweissen und das gefertigte Gewinde beschädigen. Folgen von Kaltaufschweissungen sind aufgerissene und unsaubere Gewindeflanken. VAP verbessert die Haftung von Schmiermitteln an der Werkzeugoberfläche.
Nennmass
M3
M4
M5
M6
M8
M10
Steigung mm
0.5
0.7
0.8
1.0
1.25
1.5
Kernloch Ø mm
2.5
3.3
4.2
5.0
6.8
8.5
Totale Länge mm
56.0
63.0
70.0
80.0
90.0
100.0
Gew.- Länge mm
6.0
6.0
8.0
9.0
10.0
12.0
Schaft mm
3.5
4.5
6.0
6.0
8.0
10.0
Vierkant mm
2.7
3.4
4.9
4.9
6.2
8.0
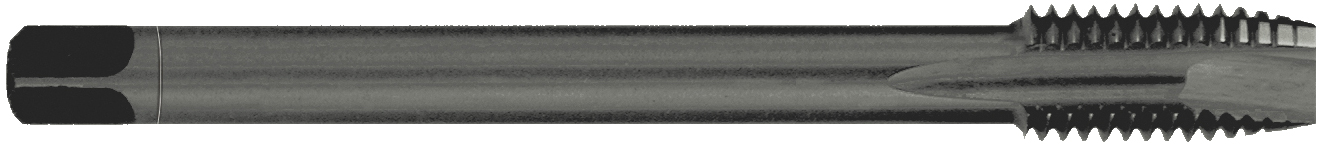
Maschinengewindebohrer aus kobaltlegiertem und vaporisiertem Hochleistungsschnellarbeitsstahl. Für Durchgangsgewinde, in unlegierte und legierte Stähle bis 1'000 n/mm² Festigkeit, VA-Metalle. Das Gewinde wird in einem Arbeitsgang geschnitten. Mit "vaporisieren" ist das Aufdampfen einer nicht metallischen Oxydschicht gemeint. Vaporisieren wirkt als Trennschicht und vermindert das entstehen von Kaltaufschweissungen. Bei Kaltaufschweissungen handelt es sich um Werkstückspäne, die sich auf der Flanke des Gewindebohrers aufschweissen und das gefertigte Gewinde beschädigen. Folgen von Kaltaufschweissungen sind aufgerissene und unsaubere Gewindeflanken. VAP verbessert die Haftung von Schmiermitteln an der Werkzeugoberfläche.
Nennmass
M3
M4
M5
M6
M8
M10
Steigung mm
0.5
0.7
0.8
1.0
1.25
1.5
Kernloch Ø mm
2.5
3.3
4.2
5.0
6.8
8.5
Totale Länge mm
56.0
63.0
70.0
80.0
90.0
100.0
Gew.- Länge mm
10.0
12.0
13.0
13.0
18.80
20.0
Schaft mm
3.5
4.5
6.0
6.0
8.0
10.0
Vierkant mm
2.7
3.4
4.9
4.9
6.2
8.0
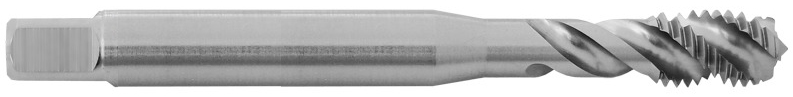
Maschinengewindebohrer aus kobaltlegiertem und vaporisiertem Hochleistungsschnellarbeitsstahl. Für Durchgangsgewinde, in unlegierte und legierte Stähle bis 1000 n/mm² Festigkeit, VA-Metalle. Das Gewinde wird in einem Arbeitsgang geschnitten. Mit "vaporisieren" ist das Aufdampfen einer nicht metallischen Oxydschicht gemeint. Vaporisieren wirkt als Trennschicht und vermindert das entstehen von Kaltaufschweissungen. Bei Kaltaufschweissungen handelt es sich um Werkstückspäne, die sich auf der Flanke des Gewindebohrers aufschweissen und das gefertigte Gewinde beschädigen. Folgen von Kaltaufschweissungen sind aufgerissene und unsaubere Gewindeflanken. VAP verbessert die Haftung von Schmiermitteln an der Werkzeugoberfläche.
Nennmass
M4
M5
M6
M8
M10
M12
Steigung
0.7
0.8
1.0
1.25
1.5
1.75
Kernloch Ø mm
3.3
4.2
5.0
6.8
8.5
10.2
Totale Länge mm
150
150
150
150
150
200
Gew.-Länge mm
13.0
16.0
19.0
22.0
24.0
29.0
Schaft mm
2.8
3.5
4.5
6.0
7.0
9.0
Vierkant mm
--
2.1
2.7
4.9
5.5
7.0
Maschinengewindebohrer aus kobaltlegiertem und vaporisiertem Hochleistungsschnellarbeitsstahl. Für Sacklochgewinde, in unlegierte und legierte Stähle bis 1000 n/mm² Festigkeit, VA-Metalle. Das Gewinde wird in einem Arbeitsgang geschnitten. Mit "vaporisieren" ist das Aufdampfen einer nicht metallischen Oxydschicht gemeint. Vaporisieren wirkt als Trennschicht und vermindert das entstehen von Kaltaufschweissungen. Bei Kaltaufschweissungen handelt es sich um Werkstückspäne, die sich auf der Flanke des Gewindebohrers aufschweissen und das gefertigte Gewinde beschädigen. Folgen von Kaltaufschweissungen sind aufgerissene und unsaubere Gewindeflanken. VAP verbessert die Haftung von Schmiermitteln an der Werkzeugoberfläche.
Nennmass
M6
M8
M10
M12
Steigung mm
1.0
1.25
1.5
1.75
Kernloch Ø mm
5.0
6.8
8.5
10.2
Totale Länge mm
150
150
150
200
Gew.-Länge mm
19.0
22.0
24.0
29.0
Schaft mm
4.5
6.0
7.0
9.0
Vierkant mm
2.7
4.9
5.5
7.0
Maschinengewindebohrer aus kobaltlegiertem und vaporisiertem Hochleistungsschnellarbeitsstahl. Für Sacklochgewinde, in unlegierte und legierte Stähle bis 1000 n/mm² Festigkeit, VA-Metalle. Das Gewinde wird in einem Arbeitsgang geschnitten. Mit "vaporisieren" ist das Aufdampfen einer nicht metallischen Oxydschicht gemeint. Vaporisieren wirkt als Trennschicht und vermindert das entstehen von Kaltaufschweissungen. Bei Kaltaufschweissungen handelt es sich um Werkstückspäne, die sich auf der Flanke des Gewindebohrers aufschweissen und das gefertigte Gewinde beschädigen. Folgen von Kaltaufschweissungen sind aufgerissene und unsaubere Gewindeflanken. VAP verbessert die Haftung von Schmiermitteln an der Werkzeugoberfläche.
Nennmass
M12
M14
M16
M18
M20
M24
M27
M30
Steigung mm
1.75
2.0
2.0
2.5
2.5
3.0
3.0
3.5
Kernloch Ø mm
10.2
12.0
14.0
15.5
17.5
21.0
24.0
26.5
Totale Länge mm
110.0
110.0
110.0
125.0
140.0
160.0
160.0
180.
Gew.- Länge mm
16.0
18.0
20.0
22.0
25.0
28.0
30.0
35.0
Schaft mm
9.0
11.0
12.0
14.0
16.0
18.0
20.0
22.0
Vierkant mm
7.0
9.0
9.0
11.0
12.0
14.5
16.0
18.0
Maschinengewindebohrer aus kobaltlegiertem und vaporisiertem Hochleistungsschnellarbeitsstahl. Für Durchgangsgewinde, in unlegierte und legierte Stähle bis 1000 n/mm² Festigkeit, VA-Metalle. Das Gewinde wird in einem Arbeitsgang geschnitten. Mit "vaporisieren" ist das Aufdampfen einer nicht metallischen Oxydschicht gemeint. Vaporisieren wirkt als Trennschicht und vermindert das entstehen von Kaltaufschweissungen. Bei Kaltaufschweissungen handelt es sich um Werkstückspäne, die sich auf der Flanke des Gewindebohrers aufschweissen und das gefertigte Gewinde beschädigen. Folgen von Kaltaufschweissungen sind aufgerissene und unsaubere Gewindeflanken. VAP verbessert die Haftung von Schmiermitteln an der Werkzeugoberfläche.
Nennmass
M3
M4
M5
M6
M8
M10
M12
Steigung mm
0.5
0.7
0.8
1.0
1.25
1.5
1.75
Kernloch Ø mm
2.5
3.3
4.2
5.0
6.8
8.5
10.2
Totale Länge mm
56.0
63.0
70.0
80.0
90.0
100.0
110.0
Gew.- Länge mm
11.0
13.0
16.0
19.0
22.0
24.0
22.0
Schaft mm
2.2
2.8
3.5
4.5
6.0
7.0
9.0
Vierkant mm
--
2.1
2.7
3.4
4.9
5.5
7.0
Nennmass
M14
M16
M18
M20
M24
M27
M30
Steigung mm
2.0
2.0
2.5
2.5
3.0
3.0
3.5
Kernloch Ø mm
12.0
14.0
15.5
17.5
21.0
24.0
26.5
Totale Länge mm
110.0
110.0
125.0
140.0
160.0
160.0
180.0
Gew.- Länge mm
25.0
28.0
30.0
30.0
32.0
36.0
40.0
Schaft mm
11.0
12.0
14.0
16.0
18.0
18.0
22.0
Vierkant mm
9.0
9.0
11.0
12.0
14.5
16.0
18.0
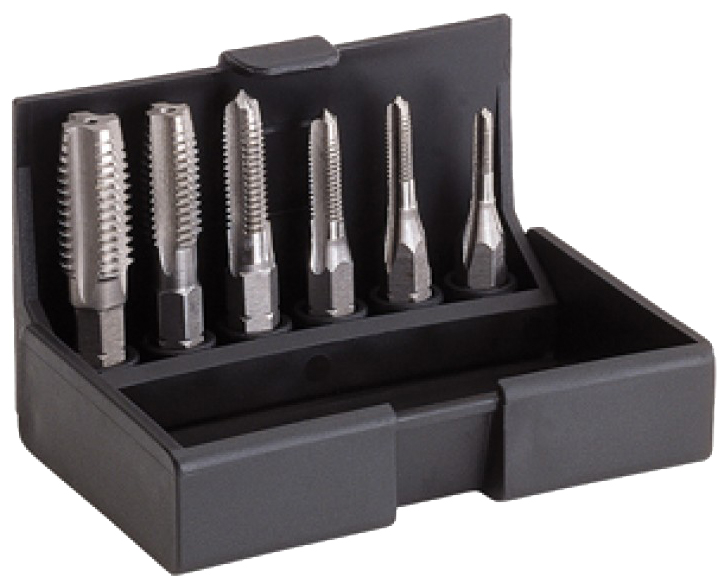
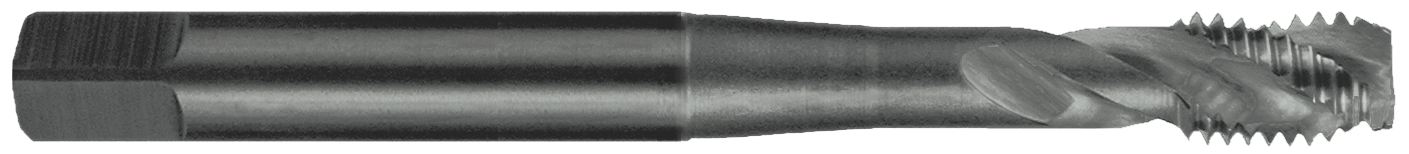
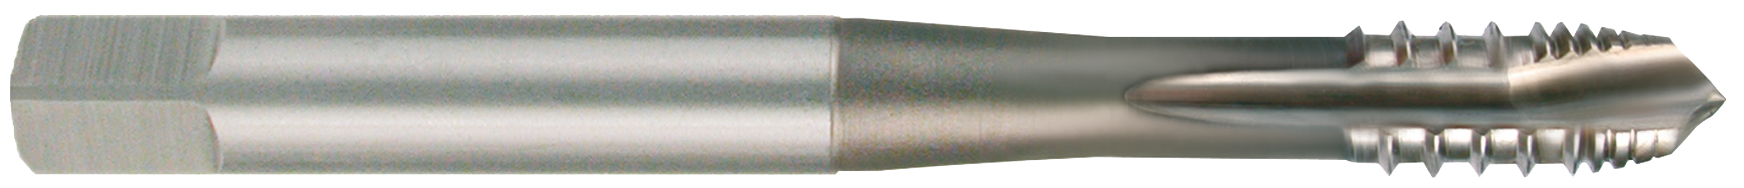
Maschinengewindebohrer mit ausgesetzten Zähnen für Sacklochgewinde in Aluminium, Aluminium-Legierungen, Bronze, Kupfer, Nickel und Kunststoffe.Bis M10 mit verstärktem Schaft (DIN 371), ab M12 mit durchfallendem Schaft (DIN 376).
Nennmass
M3
M4
M5
M6
M8
M10
Steigung mm
0.5
0.7
0.8
1.0
1.25
1.5
Kernloch Ø mm
2.5
3.3
4.2
5.0
6.8
8.5
Totale Länge mm
56
63
70
80
90
100
Gew.- Länge mm
5
7
9
11
12
13
Schaft mm
3.5
4.5
6.0
6.0
8.0
10.0
Vierkant mm
2.7
3.4
4.9
4.9
6.2
8.0
Nennmass
M12
M16
Steigung mm
1.75
2.0
Kernloch Ø mm
10.2
14.0
Totale Länge mm
110
110
Gew.- Länge mm
15
18
Schaft mm
9.0
12.0
Vierkant mm
7.0
9.0